

Положите легкий лист спанбонда из хозяйственной сумки рядом с толстым иглопробивным геотекстилем, и вы увидите два совершенно разных семейства нетканых материалов, хотя ни один из них не содержит ни одной тканой нити. Основное отличие можно выразить в одном предложении: Ткань спанбонд изготавливается из непрерывных нитей, экструдированных из расплавленного полимера и скрепленных под действием тепла, а иглопробивная ткань изготавливается из коротких штапельных волокон, прочесованных в полотно и механически переплетенных колючими иглами. Все практическое вытекает из этого единственного различия: достижимый диапазон веса, профиль прочности, пористость, варианты сырья, уровень инвестиций и, в конечном итоге, конечный продукт, который может служить каждая ткань. В этом руководстве рассматриваются оба процесса, сравниваются свойства и завершается контрольным списком покупок, который вы можете применить, прежде чем переходить к любой технологии.
Два процесса, две логики: нити против штапельных волокон
Процесс спанбонд: полимер к ткани за одну линию
Производство спанбонда начинается с полимерных гранул, чаще всего полипропилена (ПП) или полиэстера (ПЭТ). Гранулы расплавляются и экструдируются через фильеру с сотнями крошечных отверстий, образуя непрерывные нити. Эти нити растягиваются высокоскоростным воздухом для ориентации полимерных цепей (этап, который придает спанбонду хорошую прочность на разрыв для его веса), а затем в случайном порядке укладываются на движущуюся ленту. Полотно склеивается немедленно, обычно с помощью горячих каландров, которые сваривают пересечения нитей в небольшие точки соединения, поэтому на поверхности спанбонда образуется регулярный узор из точек. Поскольку прядение, формирование полотна и склеивание происходят на одной интегрированной линии с высокой скоростью, спанбонд очень эффективен для легких тканей, обычно плотностью от 10 до 200 г/м².
Процесс иглопробивания: чесание, перекрестная притирка и иглы с зазубринами.
Иглопробивная ткань идет по противоположному пути: она начинается с тюков штапельных волокон - коротких волокон, таких как полиэстер и полипропилен, а также натуральных или переработанных волокон, таких как шерсть и джут. Тюки сначала открываются и перемешиваются в машина для смешивания волокон , потому что равномерное сочетание волокон обеспечивает единообразие окончательных свойств полотна. Смесь расчесывают в легкое полотно, которое затем перекладывают внахлест – складывают слой за слоем – для увеличения веса и увеличения объема перед склеиванием.
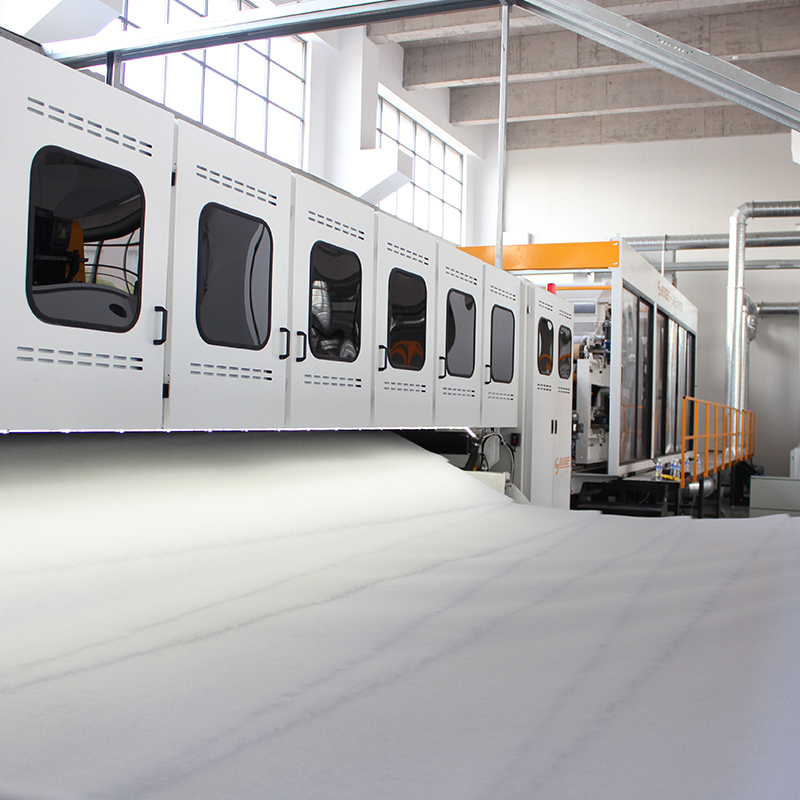 HYPW Cross Lapper для создания однородного волокна Перед иглопробиванием кардные полотна необходимо сложить в несколько слоев для достижения необходимого веса и высоты. Эта поперечная притирочная машина равномерно складывает полотна с помощью сервоуправления и антистатических полотен, обеспечивая получение однородного, гладкого полотна, готового к склеиванию. Посмотреть продукт →
Именно этап склеивания дал ткани название. Игольчатый ткацкий станок вгоняет в паутину и вытаскивает из нее тысячи иголок с зазубринами; зазубрины захватывают волокна и протягивают их через слои, механически скрепляя структуру без использования клея и тепла. Толщину, плотность и прочность можно регулировать с помощью плотности иглы, глубины проникновения и смеси волокон.
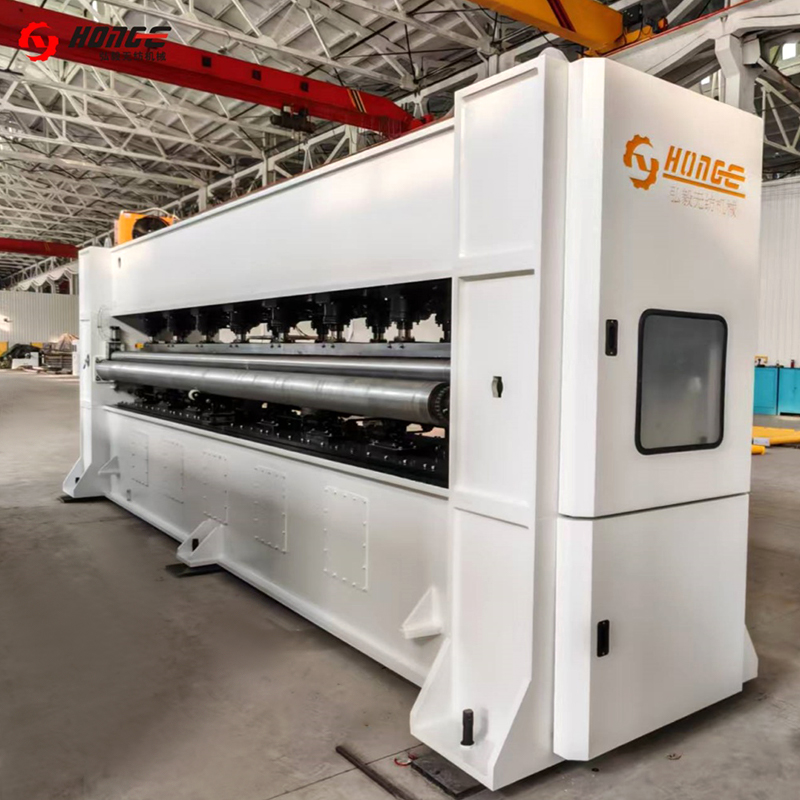 Иглопробивная машина HYZC для склеивания тканей Это машина, которая механически соединяет многослойное полотно с помощью зазубренных игл, без необходимости использования клея или нагрева. Благодаря рабочей ширине до 8500 мм и настраиваемой плотности и ходу иглы он контролирует толщину, плотность и прочность. Посмотреть продукт →
После иглопробивания многие производители добавляют термофиксацию, глажение или каландрирование, чтобы стабилизировать размеры и сгладить поверхность, а затем наматывают и разрезают ткань по ширине.
Сравнение свойств с первого взгляда
Поскольку одна ткань скрепляется путем плавления нитей, а другая — путем спутывания штапельных волокон, их коммерческие профили практически не перекрываются. В таблице ниже приведены различия, которые покупателям чаще всего приходится сравнивать.
| Недвижимость | Спанбонд нетканый | Иглопробивной нетканый материал |
|---|---|---|
| Форма волокна | Непрерывные нити | Короткие штапельные волокна |
| Метод склеивания | Термический: горячие каландры сваривают перекрещивания нитей. | Механический: иглы с зазубринами сцепляют волокна. |
| Типичный базовый вес | Около 10-200 г/м² | Около 80-1500 г/м2 |
| Толщина и чердак | Тонкий, плоский, плотный | Толстый, высокий, сжимаемый |
| Внешний вид | Гладкая, с регулярными точками соединения | Нечеткий, похожий на ощущения |
| Пористость | От низкого до умеренного | Высокий |
| Сырье | Только прядимые полимеры (ПП, ПЭТ) | ПЭТ, ПП, смеси, натуральные и переработанные волокна. |
| Скорость линии | Очень высокий | Умеренный |
| Типичное конечное использование | Гигиенические, медицинские, сумки, чехлы для сельского хозяйства | Геотекстиль, автомобильная промышленность, ковры, фильтрация, вата |
Весовые диапазоны объясняют большую часть разрыва. Линия спанбонда оптимизирована для производства тонких однородных листов; перетягивать его на большой вес становится нерентабельно, потому что объем производства в квадратных метрах падает. Иглопробивная леска, напротив, легко масштабируется на тяжелую ткань — вы просто добавляете слои полотна с помощью поперечной притирочной машины и увеличиваете проникновение иглы — именно поэтому она доминирует в каждом приложении с плотностью выше примерно 200 г / м2.
Где каждая ткань выигрывает
Территория спанбонда: легко, быстро, объемно
Спанбонд является выбором по умолчанию везде, где ткань потребляется на квадратный метр в огромных объемах и при небольшом весе: гигиенические изделия, такие как задние листы подгузников, медицинские халаты и упаковка, многоразовые сумки для покупок, чехлы, а также подкладочные или подкладочные слои для мебели и напольных покрытий. Ее непрерывные нити обеспечивают надежную прочность на разрыв даже при плотности 15–30 г/м2, а быстрая, полностью интегрированная линия позволяет снизить себестоимость единицы продукции. С чем спанбонд не справляется, так это с объемностью: он не может экономично производить толстые, высокие, сжимаемые конструкции.
Территория иглопробивной обработки: толстая, пористая, волокнистая.
Иглопробивные ткани выигрывают там, где толщина, проницаемость и гибкость сырья имеют большее значение, чем скорость. Типичные примеры включают геотекстиль для дорожных, железнодорожных и дренажных работ, детали интерьера автомобилей, такие как обшивка багажника, подковеровые накладки и изоляционные панели, ковры из иглопробивного фетра, материалы для пылевых фильтров, вата и набивка, а также основы для синтетической кожи. Еще одним преимуществом является то, что в этот процесс принимаются волокна, с которыми фильера не может справиться - грубые, натуральные, переработанные или смешанные волокна - что снижает стоимость материала и поддерживает цели по содержанию переработанного сырья. На приведенной ниже диаграмме показано, как продукция иглопробивной продукции обычно распределяется по конечным потребителям.
- Геотекстиль и гражданское строительство: 30%
- Автомобильные салоны: 25%
- Ковер и напольное покрытие: 20%
- Фильтрация: 15%
- Постельные принадлежности и мебель: 10%
Риски стоимости, скорости и закупок
С точки зрения покупателя оборудования, эти две технологии находятся на противоположных концах инвестиционной шкалы. Линия спанбонда — это единая, сложная, высокопроизводительная система: высокие капитальные затраты, большие энергозатраты на экструзию, окупаемость только при больших объемах легкой ткани. Продуктовый портфель у нее узок – можно менять плотность бумаги внутри ленты, но нельзя превратить линию спанбонда в производителя толстого войлока.
Иглопробивная линия является модульной, и ее легче развивать поэтапно: раскрой и смешивание, чесание, перекрестная притирка, иглопробивание, а затем оборудование для окончательной обработки, такое как печи и гладильные машины, по мере созревания вашей продукции. Начальные затраты ниже, скорость линии умеренная, а основными периодическими расходами являются иглы, которые изнашиваются и иногда ломаются, а также качество подготовки волокна. Неравномерная подача напрямую проявляется в неравномерном весе полотна, поэтому такие компоненты, как вибрационный питатель нетканого материала являются не дополнительными опциями, а гарантией качества.
Эмпирическое правило простое. Если вашим целевым продуктом является одноразовая или легкая прочная ткань плотностью менее 100 г/м², эффективным решением будет спанбонд. Если это прочный, толстый или высокий продукт плотностью примерно 150 г/м2 или вы хотите использовать переработанные и натуральные волокна, практичным выбором будет иглопробивание. Для заводов, производящих штапельное волокно из геотекстиля, автомобильного войлока или ковров из иглопробивного войлока, комплексная линия по производству иглопробивного войлока объединяет всю цепочку от разрыхлителя тюков до намотки.
 Линия по производству иглопробивного войлока HYL Для производителей, ориентированных на тяжелые прочные ткани, такие как геотекстиль и автомобильный войлок, эта полная линия включает в себя все этапы: от подготовки волокна до иглопробивания и получения готового войлока шириной до 9000 мм и весом от 100 до 1200 г/м². Посмотреть продукт →
Контрольный список из шести пунктов, прежде чем принять решение
- Целевая плотность: менее 100 г/м² указывает на спанбонд; плотность более 150 г/м² указывает на пробивку иглой; между ними оцените оба.
- Срок службы продукта: одноразовое использование способствует скорости спанбонда; долговечные, выдерживающие нагрузки изделия способствуют механическому соединению.
- Поставка волокна: если вы планируете использовать переработанные, грубые или натуральные волокна, пробивка иглой — фактически единственный вариант из двух.
- Толщина и проницаемость: фильтры, геотекстиль и прокладка нуждаются в такой высоте, которую обеспечивает только иглопробивка.
- Объем и бюджет: легкая ткань большого объема оправдывает капитальные затраты на спанбонд; модульные иглопробивные линии подходят для поэтапных инвестиций.
- Гибкость: иглопробивание позволяет менять смесь волокон, вес и плотность на одной линии — это ценно, если ваш ассортимент продукции все еще развивается.
Часто задаваемые вопросы
Спанбонд прочнее иглопробивного нетканого материала?
Не автоматически. На грамм материала при небольшом весе непрерывные нити спанбонда обеспечивают превосходную прочность на разрыв, поэтому спанбонд плотностью 20 г/м2 подходит для упаковки. При большом весе иглопробивные ткани обеспечивают более высокий объем, сопротивление разрыву и удлинение, поскольку переплетенные штапельные волокна растягиваются и меняют ориентацию под нагрузкой, а не полагаются на фиксированные точки сварки.
Может ли иглопробивная линия работать с переработанным волокном?
Да, и это один из самых сильных экономических аргументов. Штапель из переработанного ПЭТ или ПП, производственные обрезки, повторно открываемые на разрыхлителе для обрезки кромок, и грубые натуральные волокна хорошо иглятся при условии, что раскрой, смешивание и подача сохраняют однородность смеси.
Почему перфорированная ткань при одинаковом весе толще?
В результате иглоукалывания волокна выходят за пределы плоскости ткани, создавая трехмерную пористую структуру. Каландровое соединение в спанбонде выравнивает полотно, поэтому из тех же граммов на квадратный метр получается гораздо более тонкий и плотный лист.
Получаются ли когда-нибудь эти два процесса в одном и том же продукте?
Иногда. Товары длительного пользования средней тяжести могут быть изготовлены любым способом, а некоторые изделия сочетают их в себе - например, иглопробивная сердцевина для лофта со склеенным поверхностным слоем для гладкости. Но для большинства спецификаций целевые значения веса и высоты явно указывают на один процесс.
Короче говоря, спанбонд и иглопробивные нетканые материалы являются не столько конкурентами, сколько дополнением, разделенным по весу и структуре: выбирайте спанбонд для легких, однородных листов большого объема, а иглопробивной - для толстого, пористого, гибкого войлока. Если ваша дорожная карта склоняется ко второму семейству, цепочка оборудования — раскройка, смешивание, чесание, перекрестная притирка, иглопробивание и отделка — является модульной, поэтому вы можете строить ее шаг за шагом по мере роста вашего рынка.


