

Если вы выполните поиск по запросу «иглопробивная вышивка» в Интернете, в большинстве результатов будут показаны мастер-классы по ручной вышивке иглой. В этом ремесле используется полый инструмент, чтобы протягивать пряжу через ткань и делать петли. Промышленный процесс иглопробивания отличается: в нем используются иглы с зазубринами для механического соединения свободных волокон в прочный нетканый материал.
Вот простой ответ: перфорация иглами осуществляется путем многократного пропускания игл с зазубринами через волокнистую паутину. Шипы захватывают волокна на выходе и втягивают их в толщу полотна, что заставляет волокна спутываться и придает ткани прочность. Этот процесс не требует связующего вещества и плавления, поэтому это один из наиболее прямых и экономичных способов изготовления войлока, геотекстиля, материалов для внутренней отделки автомобилей и других нетканых изделий.
Иглопробивная машина: основные компоненты
Стандартный иглопробивной станок выглядит устрашающе, но принцип его работы основан на нескольких ключевых узлах.
- Подающие ролики: Они перемещают волокнистое полотно в машину и контролируют его линейную скорость.
- Игольная балка и игольная доска: Доска оснащена тысячами иголок и движется вверх и вниз с высокой частотой.
- Съемная пластина: Он удерживает полотно, пока иглы втягиваются, не позволяя волокнам подниматься вверх.
- Кровать: Он поддерживает полотно во время проникновения и ограничивает глубину проникновения игл.
Каждый ход игольчатого луча создает тысячи точек проникновения по всей ширине полотна. Доска может иметь ширину в несколько метров и содержать от 2000 до 8000 игл на метр, поэтому одна иглопробивная установка может обрабатывать волокнистое полотно со скоростью несколько метров в минуту. Иглопробивная машина является сердцем этого процесса и заслуживает наибольшего внимания при выборе оборудования.
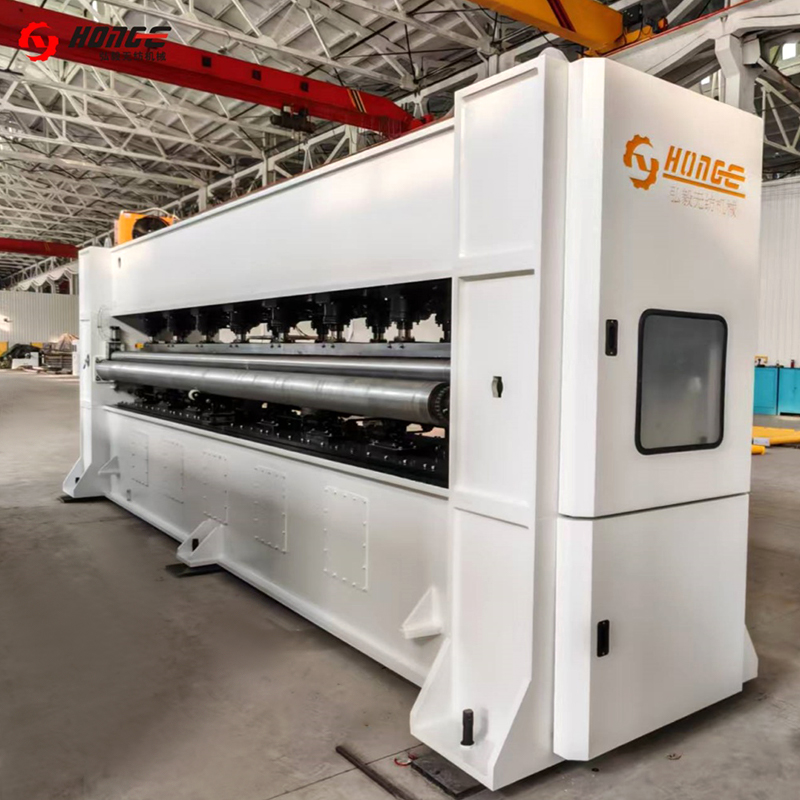 Иглопробивная машина HYZC для армирования нетканого материала Этот игольчатый ткацкий станок имеет широкую рабочую ширину и несколько конфигураций досок, что делает его основным выбором при выборе оборудования для армирования и отделки нетканых материалов. Посмотреть продукт →
Игла: что на самом деле делают зазубрины
Иглопробивная игла не является гладкой швейной иглой. Его древко имеет несколько острых зазубрин с определенными углами заточки. Количество зазубрин, форма поперечного сечения и глубина заусениц определяют, сколько волокон захватывается при каждом движении.
- Кончик иглы проникает в волокнистую ткань.
- Зазубрина зацепляет небольшой пучок волокон, когда игла движется вниз.
- Когда игла уходит, зазубрина тянет волокна от поверхности к середине паутины.
- Тысячи повторных проникновений постепенно превращают рыхлую паутину в компактную запутанную структуру.
Если зазубрина слишком глубокая, волокна рвутся; если он слишком мелкий, захватывается мало волокон и ткань остается слабой. Вот почему геометрия иглы и регулировка хода имеют большее значение, чем первоначально думают большинство покупателей нетканых материалов.
Ключевые параметры иглопробивания и их влияние
Машина обеспечивает движение, но результат зависит от параметров, которые может регулировать оператор.
| Параметр | Типичный диапазон | Влияние на Интернет |
|---|---|---|
| Глубина штамповки | 6–15 мм | Большее проникновение приводит к более сильному запутыванию, но слишком сильное может привести к разрыву волокон и появлению видимых следов от игл. |
| Частота штамповки | 200–800 ударов/мин | Более высокая частота увеличивает производительность, но увеличивает износ иглы и вибрацию машины. |
| Плотность игл на доске | 2000–8000 игл/м | Более высокая плотность создает больше точек крепления, делая ткань более плотной и жесткой. |
| Скорость подачи | 1–10 м/мин | Более низкая скорость при фиксированной частоте означает большее количество игл на квадратный метр и более прочное полотно. |
Эти цифры не являются фиксированными рецептами. Тип волокна, тонкость волокна, вес полотна и окончательное применение — все это изменит идеальную настройку. На практике новую линию следует тестировать на небольших образцах перед запуском полного производственного цикла.
Как иглопробивная работа вписывается в линию нетканого материала
Чтобы более полно ответить на вопрос «как работает иглопробивание», полезно взглянуть на всю производственную последовательность:
- Раскрытие и смешивание: Тюки волокна вскрываются, перемешиваются и очищаются до однородной смеси. Хороший машина для смешивания волокон улучшает равномерность полотна с самого начала.
- Формирование сети: Чесальная машина или машина для воздушной укладки превращает смесь в тонкое, ровное полотно.
- Поперечная притирка: Крестообразная машина сгибает полотно взад и вперед для увеличения толщины и ширины.
- Предварительная игла: Ступень иглопробивания низкой плотности скрепляет толстое полотно, обеспечивая его безопасную транспортировку.
- Основная игла: Одна или несколько игольчатых зон обеспечивают окончательную прочность и чистоту поверхности.
- Намотка и отделка: Ткань наматывают, разрезают и при необходимости пропускают через печь или гладильную машину для термофиксации.
Первые два шага контролируют однородность; перекрестная притирка контролирует толщину и ширину; иглоукалывание контролирует прочность и плотность. Линия стабильна настолько, насколько стабильна ее самая слабая станция, поэтому при выборе оборудования не следует ориентироваться только на игольчатый ткацкий станок.
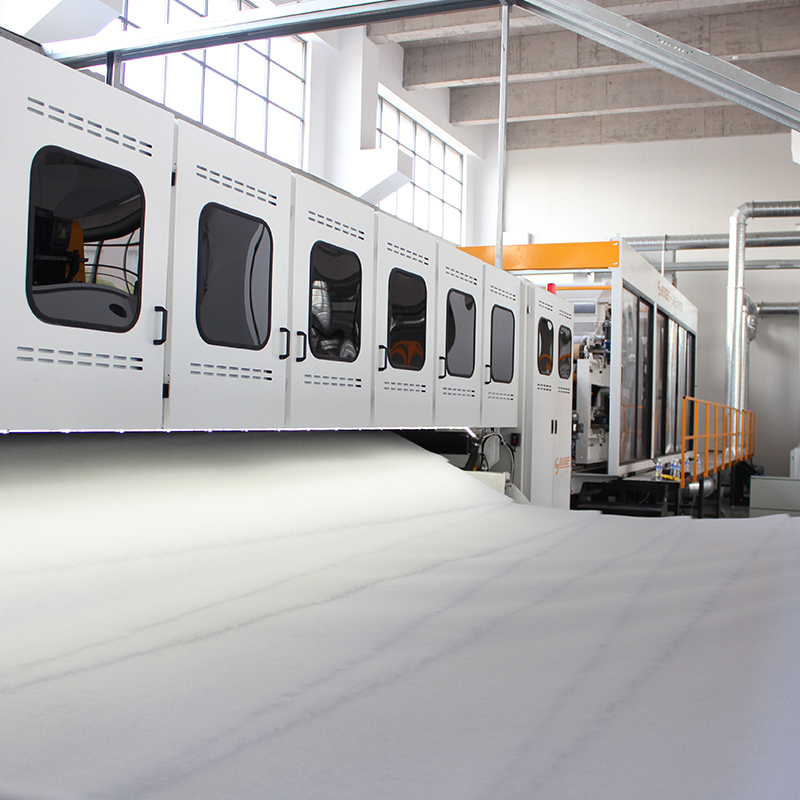 HYPW Cross Lapper для равномерного формирования волоконного полотна Этот высокоскоростной поперечно-притирочный станок равномерно складывает прочесованные полотна для контроля толщины и ширины, а сервоприводы и автоматическое определение ширины обеспечивают стабильную производительность при дальнейшем склеивании. Посмотреть продукт →
Распространенные области применения и их значение при выборе машины
Иглопробивная штамповка применяется в десятках отраслей промышленности. В наших разговорах о производственных линиях наиболее распространенные конечные области применения включают геотекстиль, детали интерьера автомобилей, фильтрующие материалы, ковры и вату. Например, фильтрующий материал обычно требует большого количества ударов на квадратный сантиметр, чтобы сформировать извилистый путь пор, в то время как основа ковра прошивается легче, чтобы сохранить гибкость. Эти изделия можно обрабатывать на одной и той же машине, но конфигурация будет отличаться типом иглы, регулировкой хода и количеством зон иглопробивания.
Типичная плотность иглопробивания в зависимости от применения
Ориентировочная доля конечного использования иглопробивных нетканых материалов
- Геотекстиль 26%
- Автомобильная промышленность 22%
- Фильтрация 18%
- Ковер 15%
- Другие 19%
Если вы планируете полностью синхронизированную линию, наиболее практичным способом начать будет рассмотреть линию по производству иглопробивного войлока, которая объединяет секции раскрытия, смешивания, чесания, перекрестного притирания, иглопробивания и намотки в один контролируемый процесс. Компоновка каждой станции зависит от ширины, веса и целевой производительности конечного продукта.
 Линия по производству иглопробивного войлока HYL Эта полностью синхронизированная линия сочетает в себе раскройку, чесание, перекрестную притирку, иглопробивание и намотку, производя иглопробивной фетр шириной до 9000 мм для различного промышленного применения. Посмотреть продукт →
Часто задаваемые вопросы об иглопробивке
Является ли промышленная перфорация иглой такой же, как вышивка ручной перфорацией?
Нет. Вышивка иглой с перфорацией — это ручной процесс, при котором на ткани создаются декоративные петли. Промышленная иглопробивка — это процесс механического скрепления нетканых материалов. У них похожее название, но оборудование, масштаб и конечный продукт совершенно разные.
Подходит ли иглопробивка для натуральных волокон, таких как шерсть или джут?
Да, натуральные волокна можно прошивать иглой, если их длина и извитость подходят. Распространены шерстяной и джутовый войлок. Однако многие натуральные волокна выигрывают от смешивания с синтетическими волокнами для повышения прочности полотна и устойчивости к истиранию, особенно в промышленности.
Как часто необходимо менять иглы?
Универсального интервала не существует. Абразивные волокна, высокая плотность штамповки и высокая скорость ускоряют износ иглы. На многих предприятиях операторы регулярно осматривают игольную доску и заменяют поврежденные иглы в рамках планового технического обслуживания.
Может ли одна иглопробивная машина обрабатывать разные продукты?
Да, в пределах. Если запланированный диапазон аналогичен, например, геотекстиль разного веса и толщины, вы можете отрегулировать глубину иглы, плотность прошивания и скорость лески. Если ваш каталог переходит от тонких фильтрующих материалов к тяжелым напольным покрытиям, вам может потребоваться более одной конфигурации иглопробивания или линия с несколькими зонами иглопробивания.
Можно ли переработать нетканый материал, прошитый иглами?
При иглопробивке не используется химическое связующее, поэтому однополимерную иглопробивную ткань зачастую легче переработать, чем химически скрепленные нетканые материалы. Производственные обрезки кромок также часто собираются и возвращаются в систему открывания.
Вывод: механический процесс, но не простой
Промышленная иглопробивная машина преобразует вертикальное движение иглы в горизонтальное перепутывание волокон. Игла с зазубринами — основной инструмент; Игольная доска, съемная пластина, опорная пластина и система подачи вместе создают среду, в которой тысячи игл могут работать в гармонии.
При инвестировании в иглопробивную линию первым вопросом является не цена ткацкого станка, а точные характеристики продукта, который вы планируете изготавливать: целевой вес, толщина, прочность, проницаемость и внешний вид поверхности. Надежный производитель оборудования для производства нетканых материалов должен быть в состоянии порекомендовать правильную конфигурацию предварительной и основной иглы, а также вспомогательное оборудование для открытия, смешивания и притирки.


