

Конвертация нетканых материалов это то место, где работа производственной линии превращается в продукт, готовый к использованию заказчиком. Огромный рулон иглопробивного фетра или термоскрепленной ваты, выходящий из основной лески, все равно необходимо разрезать по ширине, намотать до заданной плотности, разрезать на рулоны приемлемого размера и во многих случаях прогладить или подвергнуть термофиксации для стабилизации его поверхности. От того, насколько хорошо будет выполнено это преобразование, зависит, какая часть ткани станет товаром, пригодным для продажи, насколько однородной будет эта продукция от рулона к рулону, а какая часть окажется в виде обрезков кромок или бракованных отходов.
Что такое преобразование нетканых материалов?
Конвертация нетканых материалов refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Это различие имеет значение, поскольку именно в процессе конвертации скрытые проблемы качества становятся видимыми. Полотно с неравномерной плотностью не будет наматываться равномерно. Плохо контролируемое натяжение может растянуть легкую ткань и изменить ее ширину до того, как продольно-резательная машина сделает разрез. Даже подготовка волокна имеет влияние: когда блендер с большой камерой волокна не перемешиваются равномерно, изменение плотности передается на конвертерную станцию. Вот почему опытные руководители предприятий рассматривают производительность переработки как меру всей линии, а не только оборудования для отделки.
Конвертация применима к большинству семейств тканей, используемых в промышленности: иглопробивных, термоскрепленных, воздушной укладки, спанбонда и выдувания из расплава. Гигиенические рулоны требуют точного контроля ширины. Чистящие салфетки должны иметь чисто обрезанные края и постоянную жесткость рулона. Геотекстилю необходимы допуски, обеспечивающие надежную установку в полевых условиях.
Процесс переработки нетканого материала шаг за шагом
Преобразование рулона нетканого материала следует определенной последовательности, независимо от того, построена ли линия на продольной резке, перемотке или резке листов:
- Расслабление — гигантский рулон установлен на размоточной стойке с тормозом или приводом, поддерживающим постоянное натяжение.
- резка — вращающиеся ножи или лезвия среза обрезают полотно до заданной ширины.
- Перемотка — полотна с разрезами наматываются на отдельные сердечники с контролируемым натяжением и давлением зажима.
- Поперечная или листовая резка — рулоны разрезаются на короткие бревна или листы для конкретного применения.
- Отделка — глажка, термофиксация или герметизация кромок улучшают однородность поверхности и стабильность размеров.
- Проверка и упаковка — перед упаковкой и маркировкой проверяются края, плотность рулона и размеры.
Равномерность рулона, поступающего в печь или зону иглопробивания, определяет, будет ли готовый рулон иметь одинаковую толщину по ширине. А вибрационный питатель нетканого материала является одним из первых мест, где устанавливается ровность; если войлок меняется, преобразовательная станция воспринимает это как колебания натяжения и дефекты поверхности.
Распространенные методы конвертации
| Метод | Типичный результат | Общие продукты |
|---|---|---|
| продольная резка рулонов | Готовые рулоны шириной от 50 до 2000 мм. | Гигиена rolls, wipes, industrial roll goods |
| Раскрой листов | Сложенные или сложенные листы | Салфетки, face masks, interlining |
| Высечка | Фасонные компоненты | Косметические подушечки, медицинские повязки |
| Термическое или ультразвуковое соединение | Запечатанные края и ламинированные секции | Защитные чехлы, карманы для фильтров |
Преобразование оборудования, которое выполняет
Надежность преобразовательного оборудования определяется тремя характеристиками: точным контролем натяжения, чистотой резки и повторяемостью намотки. Контроль натяжения предотвращает растяжение легких полотен и телескопирование тяжелого сукна. Точность резки определяет, соответствует ли рулон указанной ширине. Плотность намотки влияет на поведение рулона, когда клиент разматывает его на высокой скорости.
На этапе резки HYFQ продольно-резательная машина использует точное позиционирование лезвия относительно закаленного валка для получения чистых, прямых кромок без плавления волокон и неровных обрезков. Это особенно важно для таких продуктов, как чистящие салфетки и медицинские салфетки, где единственное случайное волокно на краю вызывает отбраковку качества.
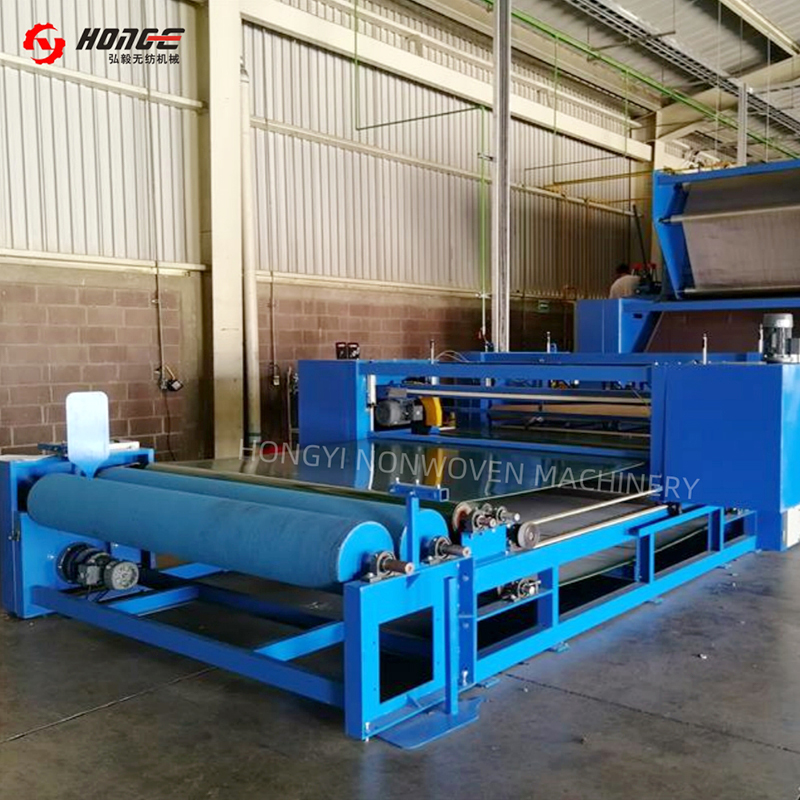 Машины для продольной резки нетканых материалов, поставщик и оптовая продажа | Хунъи Компания Changshu Hongyi Noncloth Machinery Co., Ltd. является китайским поставщиком и производителем машин для продольной резки нетканых материалов. Интегрированная платформа, точность... Посмотреть продукт →
Строительство рулонов — это вторая половина уравнения. А Намотчик и резак HYSJ управляет профилем натяжения по всему ходу намотки, чтобы каждый готовый рулон имел одинаковую жесткость от сердцевины до внешних слоев. Когда заданная длина достигнута, машина режет и переходит на новую сердцевину, не останавливая линию, что напрямую снижает количество отходов при смене рулонов.
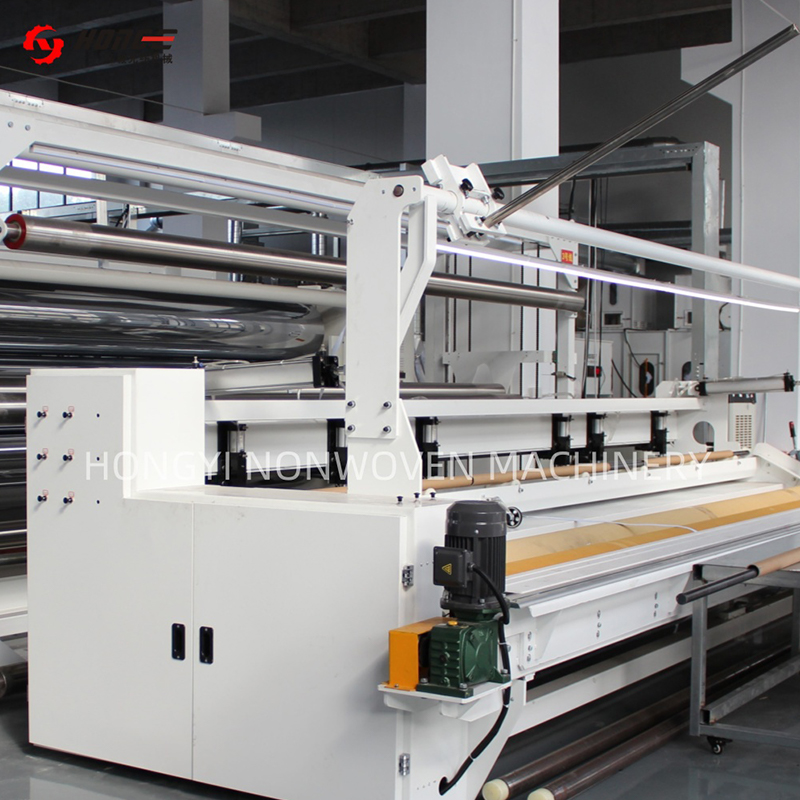 Поставщик машин для продольной резки и намотки нетканых материалов | Хунъи Компания Changshu Hongyi Noncloth Machinery Co., Ltd. является китайским поставщиком и производителем машин для продольной резки и намотки нетканых материалов. Ширина ≤10м,... Посмотреть продукт →
Термоскрепленная вата и иглопробивной войлок обычно выигрывают от окончательной обработки. А Гладильная машина для нетканых материалов HYTG применяет контролируемое тепло и поверхностное давление для разглаживания рыхлых волокон и стабилизации ткани, поэтому последующая резка дает более чистый край, а конечный рулон остается стабильным по размерам при хранении.
 Поставщик и производитель гладильных машин для нетканых материалов | Хунъи Компания Changshu Hongyi Noncloth Machinery Co., Ltd. является китайским поставщиком и производителем гладильных машин для нетканых материалов. 2–3 ролика, ширина 2000–7... Посмотреть продукт →
Внутренняя конвертация и аутсорсинговая конвертация
Для производителя, который уже производит нетканые рулонные изделия, решение о добавлении или расширении собственной переработки обычно сводится к контролю и прибыли. Доставка гигантского рулона длиной 3,2 метра на внешний конвертер требует дополнительных затрат на транспортировку, обработку и второй уровень прибыли, а также задерживает доставку готовых рулонов к покупателю.
Внутреннее преобразование сокращает время выполнения заказов и позволяет выполнять заказы нестандартной ширины, передавать которые на аутсорсинг было бы нерентабельно. Это также позволяет выявить проблемы с качеством: если рулон плохо наматывается, оператор линии видит это в ту же смену и может устранить причину, лежащую выше по потоку. Аутсорсинг по-прежнему целесообразен для испытаний, очень небольших объемов или продуктов, требующих специальных возможностей, используемых лишь изредка.
- Контроль сроков выполнения — конвертируйте сегодняшнюю продукцию сегодня, вместо того, чтобы стоять в очередях у третьей стороны.
- Сохранение доходности — собирать обрезки кромок и пусковые отходы для повторного использования внутри предприятия, где это позволяет линия.
- Индивидуальные заказы — принимаем розничные заказы шириной от 50 мм и выше без согласования с переработчиком минимумов.
- Обратная связь по качеству — преобразование дефектов непосредственно в параметры предшествующего процесса.
Контроль качества и допуски при конвертации
Качество конвертации измеряется в миллиметрах и граммах. Допуск по ширине для гигиенических изделий и салфеток обычно составляет от ±1 до ±2 мм. Изделия из промышленного войлока обычно имеют толщину ±3 мм. Плотность рулона выражается как целевой диапазон твердости, проверяемый путем измерения веса, диаметра и контактного давления рулона. Прямолинейность кромок проверяется визуально; Форма песочных часов или колокола указывает на проблему напряжения, которая будет только ухудшаться по мере роста переката.
Потери при переработке никогда не равны нулю, но их можно контролировать. На диаграмме ниже показано, где обычно появляются эти потери на хорошо функционирующей линии:
Автоматизация снижает долю отходов, зависящих от человека. Автоматическая смена рулонов, предустановленный подсчет длины и автоматическая регулировка натяжения сокращают потери при смене рулонов, которые являются вторым по величине фактором. Разница между 15-минутной ручной заменой рулонов и 3-минутной автоматической заменой увеличивает продуктивность рабочего времени в течение смены.
На что обратить внимание при покупке конвертерного оборудования
Приобретение перерабатывающего оборудования начинается с подбора машины к ассортименту продукции. К линии, которая будет работать в основном салфетками, предъявляются другие требования, чем к линии, которая каждый день производит иглопробивные рулоны геотекстиля.
- Совместимость по скорости — линия переработки должна идти в ногу с самой медленной производственной линией, питающей ее.
- Диапазон ширины — проверьте минимальную и максимальную полезную ширину, а не только максимальную ширину обрезки.
- Диаметр рулона — убедитесь, что стойка для размотки способна выдержать большие рулоны, которые вы действительно производите.
- Контроль натяжения — ищите независимые зоны натяжения с быстрым откликом, поскольку легкие и тяжелые ткани ведут себя по-разному.
- Уровень автоматизации — автоматическая загрузка стержня, сращивание и смена рулонов напрямую снижают самые большие трудозатраты на линии.
- Энергия и обслуживание — сравнить эффективность двигателя, интервалы замены лезвий и доступ к изнашиваемым деталям.
Опыт поставщика имеет большее значение при переработке, чем в других сегментах линии, поскольку проблемы с переработкой обычно диагностируются на границе между основной линией и оборудованием для отделки. Changshu Hongyi Non Woven Machinery является одним из примеров поставщика с более чем 20-летним опытом производства машин и оборудования для производства нетканых материалов, установленных в более чем 20 странах, включая Мексику, Бразилию, Турцию, Египет, Бангладеш и Вьетнам. Такая широта помогает, когда линию необходимо настроить для работы с различным сырьем, климатом и уровнем квалификации оператора.
Прежде чем совершать какие-либо действия, просмотрите последние данные поставщика. новости отрасли и ссылки на случаи, чтобы подтвердить, что они активно создают и поддерживают линии в вашем продуктовом секторе, а не продают одноразовые прототипы.
Часто задаваемые вопросы о переработке нетканых материалов
Является ли переработка нетканых материалов тем же, что и производство нетканых материалов?
Нет. Производство производит саму ткань путем формирования и склеивания полотна; преобразование преобразований, из которых изготовлен рулон, в откалиброванную, намотанную, нарезанную или готовую продукцию. Производство определяет свойства ткани, а обработка определяет формат продукта и удобство использования.
Какие допуски по ширине реалистичны для рулонов нетканого материала с разрезами?
Для гигиенических изделий и салфеток типичный допуск по ширине составляет от ±1 до ±2 мм. Для более тяжелого промышленного войлока и геотекстиля чаще встречается ±3 мм. Допуск зависит от веса ткани, качества кромки и стабильности натяжения при размотке.
Может ли одна линия переработки обрабатывать различные типы нетканых материалов?
Да, в пределах. Линия продольной резки обычно может обрабатывать иглопробивные, термически скрепленные и пневматические ткани, когда тип лезвия, настройки натяжения и параметры намотки регулируются. Для очень легких полотен, выдутых из расплава, и тяжелого жесткого фетра могут потребоваться другие системы ножей или поверхности намоточных валков.
Какова самая большая скрытая стоимость конвертации?
Простои из-за замены рулонов и бракованные рулоны при запуске — две наиболее недооцененные затраты. Оба этих фактора напрямую сокращаются за счет автоматической смены рулонов и повторяемого контроля натяжения, поэтому эти функции быстро окупаются на линиях с частой сменой продукции.


